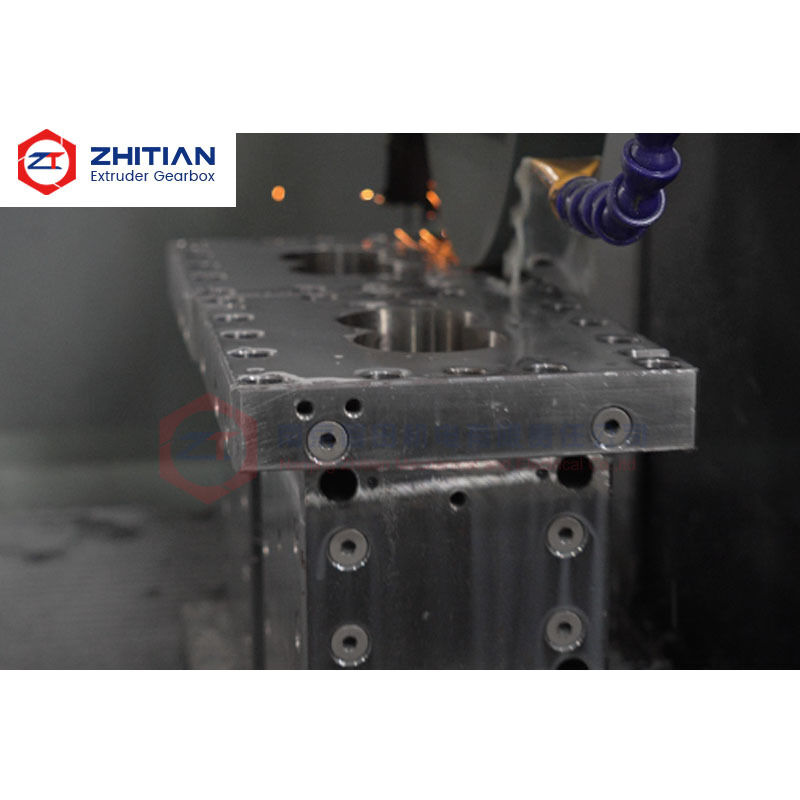
Deze slijtvaste dubbelschroefs-cilinder is ontworpen voor de productie van masterbatches met een hoog vulstofgehalte, waarbij calciumcarbonaat, talk, pigmenten en andere schurende poeders voortdurende slijtage aan de cilinderboring veroorzaken.
Formuleringen met een hoog vulstofgehalte kunnen een veel grotere schurende belasting op de cilinder uitoefenen dan standaard polymeerverwerking. Naarmate de binnendiameter verslijt, neemt de speling tussen de schroefeilanden en de cilinder geleidelijk toe, wat de transportefficiëntie, drukstabiliteit en algehele procesconsistentie kan verminderen.
Door geschikte slijtvaste materialen of gelegeerde boringstructuren te selecteren voor kritieke cilindersecties, kan de levensduur van zones met hoge slijtage worden verbeterd zonder onnodig de gehele cilinderunit te upgraden.
Typische problemen zijn onder meer:
- Snelle slijtage van de cilinderboring
- Vergrote speling tussen schroef en cilinder
- Materiaal terugstroming in versleten secties
- Verminderde transportefficiëntie
- Instabiele drukontwikkeling
- Frequente vervanging van cilindersecties met hoge slijtage
- Versnelde slijtage rond vulstofinvoer- en mengzones
Belangrijkste specificaties
| Artikel |
Beschikbare configuratie |
| Producttype |
Slijtvaste dubbelschroefs-cilinder |
| Hoofdtoepassing |
Productie van masterbatches met hoog vulstofgehalte |
| Typische vulstoffen |
Calciumcarbonaat, talk, mineraalpoeder en pigmenten |
| Cilindertypes |
Gesloten, invoer, zij-invoer, ontluchtings- en aangepaste secties |
| Materiaalkeuzes |
Gereedschapsstaal, gelegeerd en aangepaste slijtvaste systemen |
| Boringbescherming |
Slijtvaste voering of gelegeerd werkend oppervlak |
| Productiebasis |
Tekening, monster of gemeten afmetingen |
| Temperatuurregeling |
Aangepaste verwarmingsgaten en koelkanalen |
| Kritische inspectie |
Boring, hartafstand, interfaces en oppervlakteconditie |
| Hoofddoel |
Vermindering van schurende boring-slijtage en handhaving van de werkende speling |
Waarom masterbatches met hoog vulstofgehalte ernstige cilinderslijtage veroorzaken
De productie van masterbatches met een hoog vulstofgehalte omvat vaak een veel hogere concentratie vaste deeltjes dan conventionele polymeercompounding.
Typische materialen kunnen omvatten:
- Calciumcarbonaat
- Talk
- Mica
- Titaandioxide
- Pigmenten
- Vlamvertragende poeders
- Andere functionele minerale vulstoffen
Tijdens extrusie worden deze deeltjes getransporteerd, gecomprimeerd, gemengd en gedispergeerd tussen de schroefeilanden en de cilinderboring.
Herhaaldelijk contact veroorzaakt schurende slijtage, vooral in gebieden waar de vulstofconcentratie, druk of mengintensiteit hoog is.
De slijtage kan ernstiger worden wanneer het proces ook omvat:
- Hoog vulstofpercentage
- Hoge schroefsnelheid
- Hoge doorvoer
- Lange continue productiecycli
- Harde of onregelmatige vulstofdeeltjes
- Intensief downstream mengen
Om deze reden moet de materiaalkeuze van de cilinder het werkelijke vulstofsysteem weerspiegelen in plaats van alleen de machinegrootte.
Bescherm de meest kritieke slijtagezones
Slijtage is meestal niet gelijkmatig verdeeld over de gehele extrusielijn.
Ernstigere cilinderslijtage treedt vaak op rond:
- Hoofd vulstofinvoersecties
- Zij-invoersecties
- Meng- en kneedzones
- Restrictieve secties
- Drukopbouwende secties
- Secties die sterk geconcentreerde vulstof verwerken
Dit betekent dat niet de gehele cilinderunit noodzakelijkerwijs hetzelfde premium materiaal vereist.
Een praktische oplossing is om slijtvastere materialen te gebruiken in de secties die worden blootgesteld aan de grootste schurende belasting, terwijl meer economische materialen worden gebruikt in posities met minder slijtage.
Dit helpt de levensduur en vervangingskosten in evenwicht te brengen.
Handhaaf de speling tussen schroef en cilinder
De cilinderboring en de schroefeilanden werken samen als één systeem.
Naarmate de boringdiameter door slijtage toeneemt, wordt de werkende speling groter.
Overmatige speling kan leiden tot:
- Verhoogde materiaal lekkage of terugstroming
- Verminderde voorwaartse transportefficiëntie
- Lagere drukopbouwcapaciteit
- Minder stabiel menggedrag
- Outputfluctuaties
- Hoger energieverbruik voor hetzelfde procesresultaat
Om deze reden mag cilinderslijtage niet alleen worden geëvalueerd op basis van visuele verschijning.
Werkelijke boringmetingen en de staat van de schroef moeten samen worden overwogen bij het beslissen of vervanging noodzakelijk is.
Als zowel de schroefeilanden als de cilinder zwaar versleten zijn, kan het vervangen van slechts één component de oorspronkelijke werkende staat mogelijk niet volledig herstellen.
Slijtvaste materiaalkeuzes
Verschillende masterbatchformuleringen veroorzaken verschillende slijtagegraden.
Afhankelijk van het proces kunnen materiaalkeuzes omvatten:
Gereedschapsstaal
Gereedschapsstalen zoals W6Mo5Cr4V2 kunnen worden overwogen voor toepassingen die grotere slijtvastheid vereisen dan conventionele genitreerde cilindermaterialen.
Gelegeerde cilinder
Voor ernstigere schurende omstandigheden kan een gelegeerde structuur een werkend oppervlak met hogere prestaties bieden, terwijl de structurele cilinderbody behouden blijft.
Aangepaste slijtvaste legeringssystemen
Voor extreem schurende formuleringen kan het boringmateriaal worden geselecteerd op basis van het vulstoftype, de vulstofbelasting en het bestaande slijtagepatroon.
De hoogste hardheid is niet altijd de beste keuze. Materiaalkeuze moet ook taaiheid, corrosieomstandigheden, procestemperatuur en het werkelijke faalmechanisme overwegen.
Vervanging voor bestaande dubbelschroefsextruders
Slijtvaste cilindersecties kunnen worden vervaardigd volgens:
- Originele technische tekeningen
- Bestaande cilindermonsters
- Gemeten afmetingen
- Machine-interfacegegevens
- Procesvereisten
Aanpasbare functies omvatten:
- Boring geometrie
- Hartafstand
- Cilinderlengte
- Liner materiaal
- Verbindingsvlakken
- Positioneringskenmerken
- Boutgatenpatroon
- Invoer- en zij-invoerpoorten
- Ontluchtingsopeningen
- Verwarmingsgaten
- Koelkanalen
- Sensorlocaties
Wanneer een bestaande versleten cilinder als referentie wordt gebruikt, moeten de oorspronkelijke ontwerpafmetingen worden onderscheiden van afmetingen die al door slijtage zijn veranderd.
Productie en inspectie
Kritische inspectie kan omvatten:
- Boringafmetingen
- Hartafstand
- Boring geometrie
- Parallelisme
- Cilinderlengte
- Nauwkeurigheid van verbindingsvlakken
- Positioneringsafmetingen
- Poortlocaties
- Afdichting van koelkanalen
- Oppervlakteconditie
- Materiaalspecificatie
Voor herhaaldelijke vervangingsprojecten kunnen bevestigde dimensionale gegevens worden bewaard om de consistentie in toekomstige bestellingen te verbeteren.
Informatie vereist voor technische evaluatie
Gelieve te verstrekken:
- Extruder merk en model
- Cilindertkening of monster
- Polymeertype
- Vulstoftype
- Vulstofpercentage
- Schroefsnelheid
- Ongeveer doorvoer
- Bestaand cilindermateriaal
- Huidige levensduur van de cilinder
- Slijtagefoto's
- Meest ernstig versleten cilinderpositie
- Vereiste hoeveelheid
Veelgestelde vragen
Welke cilindersecties slijten meestal het snelst bij de productie van masterbatches met een hoog vulstofgehalte?
Slijtage is vaak ernstiger nabij de vulstofinvoer, intensieve meng- en drukopbouwende zones.
Heeft elke cilindersectie een slijtvaste voering nodig?
Nee. Hogere-prestatie materialen kunnen worden geconcentreerd in de secties waar de schurende slijtage het ernstigst is.
Moeten schroefeilanden ook worden geïnspecteerd?
Ja. Slijtage van schroef en cilinder samen bepaalt de werkelijke werkende speling.
Kan het cilindermateriaal worden geüpgraded tijdens vervanging?
Ja. Als het oorspronkelijke materiaal te snel verslijt, kan het werkende oppervlaktemateriaal worden geüpgraded met behoud van de vereiste vervangingsafmetingen.
Vraag een beoordeling van cilinderslijtage bij hoog vulstofgehalte aan
Stuur ons uw cilindertkening, vulstofformulering en huidige slijtageconditie.
Wij kunnen helpen evalueren welke cilindersecties verbeterde slijtagebescherming vereisen, of het huidige materiaal geschikt is en welke afmetingen vóór vervanging moeten worden bevestigd.
Stuur uw cilindertkening voor slijtage-evaluatie

 Uw bericht moet tussen de 20-3.000 tekens bevatten!